
အလွှာများစွာ ထုတ်လုပ်သည့် လိုင်းများတွင် သင့် veneer အခြောက်ခံစက်ကို ဝန်ထမ်းအလွန်အကျွံ မခန့်အပ်ပါနှင့်
အလုပ်သမား စီမံကိန်းရေးဆွဲခြင်းကို ပျဉ်ပြားအခွံအခြောက်ခံခြင်း တွင် များသောအားဖြင့် “ခေါင်းရေအတွက် မေးခွန်း” အဖြစ် သတ်မှတ်ကြသည်။ ဆိုလိုသည်မှာ ပျဉ်ပြားများကို ကျွေးရန်နှင့် လက်ခံရန် လူမည်မျှ လိုအပ်သနည်း ဆိုသည့် မေးခွန်းဖြစ်သည်။ လက်တွေ့တွင် ပိုမိုကောင်းမွန်သော မေးခွန်းမှာ ထွက်ရှိမှုတစ်ခုလျှင် ကုန်ကျစရိတ်ဖြစ်သည်။ ဆိုလိုသည်မှာ ဗီနီယာ အခြောက်ခံစနစ် တစ်ခုကို ချောမွေ့စွာ လည်ပတ်နိုင်ရန် တစ်ဆိုင်းလျှင် အလုပ်သမား မည်မျှလိုအပ်သနည်း၊ ထိုဆိုင်းတစ်ခုတွင် ခြောက်သွေ့သော ဗီနီယာ ကုဗမီတာ မည်မျှ အမှန်တကယ် ထုတ်လုပ်နိုင်သနည်း ဆိုသည့် အချက်များဖြစ်သည်။

ဤနေရာတွင် အလိုအလျောက် ပျဉ်ပြားထည့်ခြင်းနှင့် ထုတ်ယူခြင်းသည် အရေးကြီးသည်—သို့သော် ၎င်းကို ဆိုင်းအစီအစဉ်နှင့် ရွေးချယ်ထားသော အခြောက်ခံစက် ဖွဲ့စည်းမှုတို့နှင့် အတူတကွ သုံးသပ်မှသာ အရေးကြီးသည်။ Shine Machinery (Shandong Shine Machinery Co., Ltd) ၏ ထုတ်ပြန်ထားသော သတ်မှတ်ချက်များသည် အလိုအလျောက် အစိုဓာတ်ပမာဏ အလွန်အမင်ကွဲပြားပါက ထုတ်လုပ်သူများသည် ပြန်လည်အခြောက်ခံခြင်း၊ ကြွပ်ဆတ်သောအခွံပြားများ၊ ကွေးညွတ်ခြင်း၊ ကော်လိုင်းအားနည်းခြင်းနှင့် ရှောင်လွှဲနိုင်သော ဖြတ်တောက်ဆုံးရှုံးမှုများကို ရင်ဆိုင်ရသည်။ တစ်ခုက ထပ်တလဲလဲ လူဖြင့် ကိုင်တွယ်မှုကို လျှော့ချနိုင်ပုံ၊ ပျဉ်ပြားထည့်သည့် စည်းချက်ကို တည်ငြိမ်စေနိုင်ပုံနှင့် တစ်ဆိုင်း၊ နှစ်ဆိုင်း သို့မဟုတ် သုံးဆိုင်းအတွင်း အလုပ်သမား စီစဉ်မှုကို ပိုမိုခန့်မှန်းနိုင်စေပုံကို ဖော်ပြထားသည်။
ဆိုင်းများကို လျစ်လျူရှုသောအခါ အလိုအလျောက်စနစ် ဆုံးဖြတ်ချက်များ ဘာကြောင့် မအောင်မြင်သနည်း
စက်ရုံတစ်ခုသည် အလိုအလျောက် ကိုင်တွယ်မှုစနစ်ကို တပ်ဆင်နိုင်သော်လည်း ထုတ်လုပ်မှုနှင့် မကိုက်ညီသော အလုပ်ချိန်အစီအစဉ်၊ အစိုဓာတ်ပစ်မှတ်များ သို့မဟုတ် လိုင်းချိန်ခွင်လျှာများကြောင့် ဝန်ထမ်းပိုလျှံနေသည်ဟု ခံစားရနိုင်သည်။ အကြောင်းရင်းမှာ ရိုးရှင်းသည်။ အလိုအလျောက်စနစ်မှ ရရှိသော ဝန်ထမ်းအင်အား “ချွေတာမှု” သည် အခြောက်ခံစက်၏ ထုတ်လုပ်နိုင်စွမ်း၊ ဖြည့်သွင်းမှု တည်ငြိမ်မှုနှင့် အောက်ပိုင်းလက်ခံရယူသည့် လုပ်ငန်းစဉ်တို့သည် အလုပ်ချိန်တစ်ခုလုံးအတွက် ကိုက်ညီမှုရှိမှသာ ပေါ်လာမည်ဖြစ်သည်။
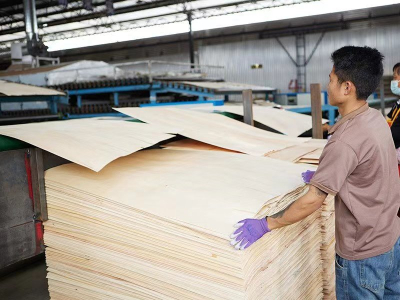
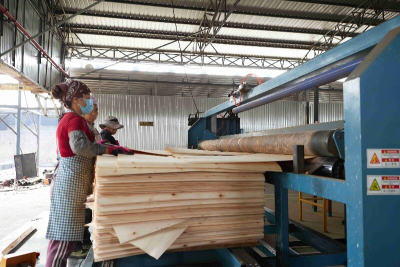
ပုံမှန် Veneer အခြောက်ခံခြင်း။လုပ်ငန်းစဉ်တစ်ခုတွင် လက်ဖြင့်ကိုင်တွယ်ခြင်းသည် အလုပ်သမားအင်အားကို အချက်နှစ်ချက်တွင် စုစည်းစေသည်။ (၁) အခြောက်ခံစက်ဝင်ပေါက်တွင် စိမ်းသော veneer ကို တိကျစွာချထားခြင်းနှင့် (၂) ထွက်ပေါက်တွင် ခြောက်သွားသော veneer ကို စုဆောင်းခြင်း၊ ခွဲခြားခြင်း သို့မဟုတ် လွှဲပြောင်းခြင်းတို့ဖြစ်သည်။ အလိုအလျောက်စနစ်သည် အဓိကအားဖြင့် ဤအချက်များတွင် ထပ်တလဲလဲ လှုပ်ရှားမှုနှင့် ချိန်ညှိမှုကွဲပြားမှုကို လျှော့ချပေးသည်။ ၎င်းသည် တည်ငြိမ်သော အရှိန်ကို ထိန်းသိမ်းရန် ကူညီနိုင်ပြီး အလုပ်သမားအချိန်ကို တိတ်တဆိတ် စားသုံးနေသော ရပ်တန့်မှုများကို လျှော့ချနိုင်သည်။
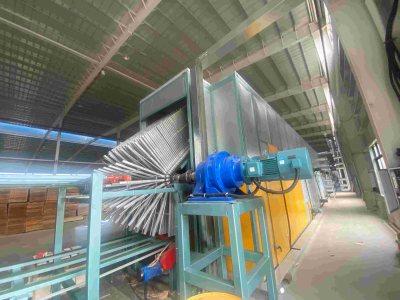
ဗီနီယာအခြောက်ခံစက်ကို နှိုင်းယှဉ်နေသော ဝယ်ယူသူများအတွက် ဤဝန်ဆောင်မှုအတိုင်းအတာသည် စက်ကိုယ်တိုင်ကဲ့သို့ပင် အရေးကြီးလေ့ရှိသည်။ ဗီနီယာအခြောက်ခံစက်သည် ပေါင်းစပ်ထားသော စက်ကိရိယာဖြစ်ပြီး သီးခြားကုန်ပစ္စည်းမဟုတ်ပါ။ အစာကျွေးနှုန်း၊ အပူအရင်းအမြစ်၊ ပန်ကာများ၊ သယ်ယူပို့ဆောင်ရေးစနစ်၊ အအေးခံခြင်းနှင့် စုဆောင်းခြင်းတို့သည် အတူတကွ လုပ်ဆောင်ရန် လိုအပ်သည်။ ဝန်ဆောင်မှုအကူအညီသည် ရှောင်ရှားနိုင်သော စတင်အသုံးပြုမှုပြဿနာများကို လျှော့ချရန်နှင့် အချိန်ကြာလာသည်နှင့်အမျှ ထုတ်လုပ်မှုလိုင်းကို ပိုမိုလွယ်ကူစွာ စီမံခန့်ခွဲနိုင်ရန် ကူညီပေးသည်။ဒေါင်လိုက်အခွံခြောက်စက် ရိုလာလိုင်းအမျိုးအစားဖြင့်—သို့မဟုတ် ကုန်ကျစရိတ်သက်သာသော အခွံပြားအခြောက်ခံစက်ကို စဉ်းစားနေစဉ်—အလုပ်ချိန်တစ်ခုအတွက် အလုပ်သမားအင်အားကို တွက်ချက်ပြီးနောက် အလုပ်ချိန်ထုတ်လုပ်မှုဖြင့် ပုံမှန်ပြုလုပ်ခြင်းသည် အလက်တွေ့ကျဆုံး အကဲဖြတ်နည်းဖြစ်သည်။
အလိုအလျောက် ပစ္စည်းထည့်သွင်းခြင်းနှင့် ထုတ်ယူခြင်းသည် လုပ်သားအင်အား တည်ငြိမ်စေသော အချက်အဖြစ်
ထုတ်ဝေပြီးသော ရွေးချယ်စရာ တစ်ခုမှာ အလိုအလျောက် ပစ္စည်းတင်စနစ် ဖြစ်သည်။ ၎င်း၏ ထုတ်ကုန်ဖော်ပြချက်သည် ပစ္စည်းထည့်သွင်းမှု တည်ငြိမ်မှုနှင့် လူဖြင့် နေရာချထားမှုအပေါ် မှီခိုမှု လျှော့ချခြင်းကို အဓိကထား ဖော်ပြထားသည်—ဤအချက်နှစ်ချက်သည် အထူးသဖြင့် အလုပ်ချိန်စဉ်များစွာတွင် လက်တွေ့ လုပ်သားအင်အား စီမံခန့်ခွဲမှုကို ပြင်းထန်စွာ သက်ရောက်စေသည်။
ထုတ်ဝေထားသော အဓိကအချက်များ ပါဝင်သည်—
လုပ်ဆောင်ချိန်— ခန့်မှန်း တစ်ကြိမ်လျှင် ၂.၅–၃ စက္ကန့်, စိမ်းသော သစ်သားအလွှာကို ယူဆောင်ခြင်းမှ ထည့်သွင်းသည့် ပလက်ဖောင်းပေါ်သို့ ချထားခြင်းအထိ။
ထည့်သွင်းသည့် ယန္တရား— လေမှုတ်စက်၊ ဖုန်စုပ်ခြင်း မဟုတ်ပါ။
ကိုက်ညီမှု။ နှင့် တပ်ဆင်နိုင်သည်။၂-ထပ်၊ ၃-ထပ် နှင့် ၄-ထပ် ရိုလာခြောက်စက်များ။
လုပ်ငန်းစဉ် အကျိုးအမြတ်။ သည် ဗီနီယာ နေရာချထားမှု သွေဖည်မှုကို လျှော့ချရန် ကူညီပေးပြီး ချောမွေ့စွာ လည်ပတ်နိုင်ရန် ပံ့ပိုးပေးကာ ဖြစ်နိုင်ချေရှိသော ဗီနီယာ ညပ်ခြင်းကို ရှောင်ရှားနိုင်သည်။
၂.၅–၃ စက္ကန့် ဟူသော ကိန်းဂဏန်းကို အပြည့်အဝ ခြောက်သွေ့ချိန် အဖြစ် မဟုတ်ဘဲ အဝင်ပေါက် နေရာတွင် ကိုင်တွယ်သည့် စည်းချက်အဖြစ် အကောင်းဆုံး အဓိပ္ပာယ်ဖွင့်ဆိုနိုင်သည်။ အလုပ်ချိန်စီစဉ်ခြင်းအတွက် ၎င်းသည် အရေးကြီးသည်၊ အကြောင်းမှာ တည်ငြိမ်သော အဝင်ပေးပို့မှုသည် အဝင်ဝကို လည်ပတ်စေရန် လူအပိုလိုအပ်လေ့ရှိသည့် “အဏုကြည့် နှောင့်နှေးမှုများ” ကို လျှော့ချပေးသောကြောင့် ဖြစ်သည်။

အလိုအလျောက်စနစ်ကို ဤနည်းဖြင့် ရှုမြင်ခြင်းသည် ဆွေးနွေးမှုကို စျေးကွက်ရှာဖွေရေးဘာသာစကားထက် လုပ်ငန်းလည်ပတ်မှုအပေါ် အခြေခံစေသည်။ တသမတ်တည်း လည်ပတ်နေသော ဖိဒ်တစ်ခုသည် လုပ်အားလိုအပ်ချက်အားလုံးကို အလိုအလျောက် ဖယ်ရှားပေးမည်မဟုတ်သော်လည်း လုပ်အားလိုအပ်ချက်ကို ရှစ်နာရီပြောင်းတစ်ခုနှင့်တစ်ခု ပိုမိုတည်ငြိမ်စေနိုင်ပြီး တပ်ဆင်ထားသော စွမ်းရည်ကို အပြည့်အဝအသုံးမချမိခြင်း အန္တရာယ်ကို လျှော့ချနိုင်သည်။
သစ်သားပြားအလွှာခြောက်သွေ့စေရေးနှင့် စဉ်ဆက်မပြတ်ထုတ်လုပ်မှုအတွက် ရိုလာလိုင်းများ
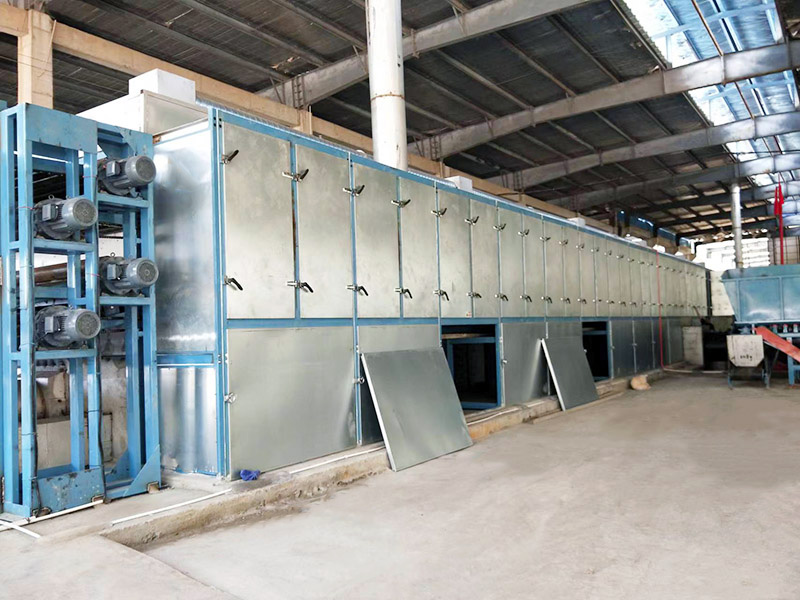
ပိုမိုမြင့်မားသော ထုတ်လုပ်မှုနှုန်းအတွက် စဉ်ဆက်မပြတ် ပျဉ်ပြားအခွံအခြောက်ခံခြင်း၊ Shine Machinery သည် ခြောက်သွေ့သည့်အပိုင်းများနှင့် ထိန်းချုပ်နိုင်သော ဂီယာစနစ်ကို ပေါင်းစပ်ထားသည့် ရိုလာအခြေခံစနစ်များကို ဖော်ပြထားသည်။
ဟိRoller Veneer အခြောက်ခံစက် (လေးလွှာ၊ ၃၆ မီတာ ဖွဲ့စည်းမှု) စာရင်းတွင် ပါဝင်သည်-
ကုန်ထုတ်စွမ်းအား- တစ်နာရီ ၄.၆–၅ ကုဗမီတာ
ကျယ်ပြန့်သော ကုန်ကျစရိတ်- 6–12 USD/m³
အလွှာအထူအပါးအကွာအဝေး- 0.8-8 မီလီမီတာ
တူညီသော ထုတ်ကုန်ဖော်ပြချက်တွင် ခြောက်သွေ့စက်စနစ်၏ ပုံမှန်အပိုင်းများကိုလည်း အကြမ်းဖျင်းဖော်ပြထားသည်—အဝင်ပေါက်၊ အခြောက်ခံဧရိယာ၊ အအေးခံဧရိယာနှင့် အထွက်ပေါက်—ထို့အပြင် အရွယ်အစားကို ထုတ်လုပ်နိုင်စွမ်း၊ လုပ်ငန်းစဉ်နှင့် နေရာအပါအဝင် အစာကျွေးခြင်းနှင့် လက်ခံခြင်း ဦးတည်ချက် အစီအစဉ်များအလိုက် စိတ်ကြိုက်ပြုလုပ်နိုင်သည်ကို မှတ်ချက်ပြုပါသည်။
လုပ်သားရှုထောင့်မှကြည့်လျှင် ဝယ်ယူသူများသည် ရိုလာတစ်မျိုးကို အလုပ်ချိန်တစ်ခုလုံးအတွင်း စဉ်ဆက်မပြတ် ထပ်တလဲလဲလုပ်ဆောင်နိုင်သော စည်းချက်ကို မည်မျှကောင်းစွာ ပံ့ပိုးပေးနိုင်သည်ကို အကဲဖြတ်လေ့ရှိသည်။အစိုဓာတ်ပမာဏ အလွန်အမင်ကွဲပြားပါက ထုတ်လုပ်သူများသည် ပြန်လည်အခြောက်ခံခြင်း၊ ကြွပ်ဆတ်သောအခွံပြားများ၊ ကွေးညွတ်ခြင်း၊ ကော်လိုင်းအားနည်းခြင်းနှင့် ရှောင်လွှဲနိုင်သော ဖြတ်တောက်ဆုံးရှုံးမှုများကို ရင်ဆိုင်ရသည်။ထုတ်လုပ်မှုလိုင်းဒီဇိုင်းတွင် အလိုအလျောက် အဝင်နှင့် အထွက်စနစ်များ ထည့်သွင်းထားသောအခါ လုပ်သားများကို အဆက်မပြတ် မချီမြှောက်ခြင်းနှင့် ချိန်ညှိခြင်းမှ စောင့်ကြည့်ခြင်း၊ ပြင်ဆင်ထားခြင်းနှင့် အရည်အသွေးစစ်ဆေးခြင်းဆီသို့ မကြာခဏ လမ်းကြောင်းလွှဲပေးလေ့ရှိသည်။
ဝန်ထမ်းအင်အား နည်းပါးသော ပစ်မှတ်များအတွက် ဒေါင်လိုက် ဗီနီယာခြောက်စက် လိုင်းများ
ဝန်ထမ်းအင်အားသည် အဓိကကန့်သတ်ချက်ဖြစ်နေသောနေရာ—သို့မဟုတ် ကျစ်လျစ်သော အပြင်အဆင်ကို ပိုနှစ်သက်သောနေရာ—တွင် ဒေါင်လိုက်ပုံစံများကို မကြာခဏ ရွေးချယ်စာရင်းသွင်းလေ့ရှိသည်။
Shine Machinery ၏ ထုတ်ကုန်စာမျက်နှာများတွင် ဒေါင်လိုက်ဖြေရှင်းနည်းများကို သီးခြားဖွဲ့စည်းမှုများအတွက် ထုတ်ပြန်ထားသော လုပ်သားလိုအပ်ချက်များနှင့်အတူ တင်ပြထားသည်။
ဟိဒေါင်လိုက် သစ်သားပြားအခြောက်ခံစက်မော်ဒယ်FBH30-20စာရင်းပြုစုထားသည်စွမ်းရည် ၁.၂–၁.၅ ကုဗမီတာ/နာရီ၊စုစုပေါင်း ပါဝါ ၃၆.၃ ကီလိုဝပ်၊ အရွယ်အစား၂၀ × ၇ × ၄ မီတာနှင့်လုပ်သား − အလုပ်သမား ၃ ဦး၊ မီးဖိုလုပ်သားသည် ဖော့ကလစ်ထမ်းစက်လည်ပတ်ခြင်းကဲ့သို့သော အခြားလုပ်ငန်းတာဝန်များကို တစ်ပြိုင်နက် လုပ်ဆောင်နိုင်သည်ဟူသော မှတ်ချက်နှင့်အတူ။
အခြားဒေါင်လိုက်ဥမင်အမျိုးအစား အူတိုင်ဗီနီယာခြောက်သွေ့စက်ဖော်ပြချက်တွင် စက်ပစ္စည်းကို ဖော်ပြထားသည် တစ်ဆိုင်းလျှင် အလုပ်သမား ၂ ဦး လိုအပ်သည်၊ ပြီးလျှင် အစီအစဉ်ကို ဖြည့်သွင်းခြင်း၊ အပူပေးခြင်း၊ အအေးခံခြင်းနှင့် ထုတ်လွှတ်သည့် ဧရိယာများအဖြစ် ဖော်ပြထားသည်။
နှိုင်းယှဉ်ကြည့်သောအခါ ဒေါင်လိုက်အခွံခြောက်စက်ရိုလာရွေးချယ်စရာများအထိ၊ ဝယ်ယူရေးအဖွဲ့များသည် ဤအလုပ်သမားအရေအတွက်များကို ၎င်းတို့၏ ဆိုင်းအစီအစဉ်နှင့် ချိတ်ဆက်ကာ တစ်နာရီစွမ်းရည်သည် စက်ရုံ၏ အထက်ပိုင်းအခွံခွာခြင်းနှင့် အောက်ပိုင်းအလွှာတင်ခြင်း လိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ စစ်ဆေးလေ့ရှိသည်။
ကုန်ကျစရိတ်နည်း ဗီနီယာခြောက်စက် ရွေးချယ်စရာများနှင့် စစ်ဆေးရမည့်အချက်များ
တစ်ကုန်ကျစရိတ်သက်သာသော အခွံပြားအခြောက်ခံစက်ကို ဝင်ရောက်ရင်းနှီးမြှုပ်နှံမှုနှင့် အခြေခံထုတ်လုပ်နိုင်စွမ်းအတွက် သုံးသပ်လေ့ရှိသော်လည်း ဝယ်ယူသူများသည် အလုပ်သမားနှင့် စွမ်းအင်ခန့်မှန်းချက်များသည် စက်ရုံ၏ အမှန်တကယ်အခြေအနေနှင့် ကိုက်ညီမှုရှိမရှိ အတည်ပြုရန် လိုအပ်သေးသည်။
ဟိကုန်ကျစရိတ်နည်းသော အလွှာခြောက်စက်စက်ကို ရိုလာဗီနီယာခြောက်စက်အဖြစ် ဖော်ပြထားပြီး အောက်ပါအင်္ဂါရပ်များပါဝင်သည်-
အလုပ်လုပ်သည့်အကျယ်- ၃ မီတာ
အလွှာပါးအထူ− 0.8-8 မီလီမီတာ
အပူပေးဧရိယာ အရှည်: ၃၂ မီတာ
အခြောက်ခံနိုင်စွမ်း- ၅၀–၆၀ မီတာ³/နေ့
အပူအရင်းအမြစ်- ဇီဝလောင်စာ၊ အခြားရွေးချယ်စရာများလည်း ရနိုင်သည်
လုပ်သားအင်အား စီမံကိန်းရေးဆွဲရာတွင် အရေးကြီးသော အတည်ပြုစစ်ဆေးမှု အဆင့်မှာ မျဉ်းကြောင်းအပြည့်အစုံ စီစဉ်မှုတွင် ဖြည့်သွင်းခြင်းနှင့် လက်ခံခြင်းကို မည်သို့ ကိုင်တွယ်မည်ကို အတည်ပြုရန်နှင့် ရည်ရွယ်ထားသော နေ့စဉ် စွမ်းရည်ဖြင့် အခြောက်ခံစက် ပုံမှန် လည်ပတ်နေချိန်တွင် တစ်ဆိုင်းလျှင် အော်ပရေတာ မည်မျှ လိုအပ်သည်ကို အတည်ပြုရန် ဖြစ်သည်။
အလိုအလျောက်စနစ်ကို ရိုးသားစွာ ထိန်းသိမ်းပေးသော ဆိုင်းအခြေပြု တွက်ချက်မှု
မတူညီသော ဗီနီယာ အခြောက်ခံစနစ် စီစဉ်မှုများတွင် အလိုအလျောက်စနစ်ကို တရားမျှတစွာ နှိုင်းယှဉ်ရန် ဝယ်ယူသူ အများအပြားသည် ရိုးရှင်းသော ပုံမှန်ပြုလုပ်ခြင်းကို အသုံးပြုကြသည်—အခြောက်ခံပြီး ထွက်ရှိမှု တစ်ကုဗမီတာလျှင် လုပ်သားကုန်ကျစရိတ်။
အဓိက ဖော်မြူလာများ
တစ်ကုဗမီတာလျှင် လုပ်သားကုန်ကျစရိတ် = တစ်ဆိုင်းလျှင် စုစုပေါင်း လုပ်သားကုန်ကျစရိတ် ÷ တစ်ဆိုင်းလျှင် အခြောက်ခံပြီး ဗီနီယာ ထွက်ရှိမှု
နေ့စဉ် လုပ်သားကုန်ကျစရိတ် = တစ်ဆိုင်းလျှင် အလုပ်သမား အရေအတွက် × ဆိုင်းအရေအတွက် × တစ်ဆိုင်းလျှင် အလုပ်သမားတစ်ဦး၏ လုပ်သားကုန်ကျစရိတ်
ဤဖော်မြူလာများသည် သတ်မှတ်ထားသော လုပ်ခ အဆင့်နှင့် ပတ်သက်၍ ခန့်မှန်းချက်များ မလိုအပ်ပါ။ ၎င်းတို့သည် စက်ရုံ၏ ကိုယ်ပိုင် ကိန်းဂဏန်းများနှင့် အလုပ်လုပ်သည်။ အရေးကြီးသည်မှာ ရွေးချယ်မှု တစ်ခုစီအတွက် ထွက်ရှိမှုကို တူညီသော အခြေခံပေါ်တွင် တိုင်းတာရန် ဖြစ်သည်—ပစ်မှတ် အစိုဓာတ် လိုအပ်ချက်အောက်တွင် အခြောက်ခံစက်မှ ထွက်လာသော အမှန်တကယ် အခြောက်ခံပြီး ဗီနီယာ။
ထုတ်ဝေပြီးသား ထွက်ရှိမှုကို အသုံးပြုသော နမူနာ တွက်ချက်မှု
အဆိုပါအထပ်သား အူတိုင် အခြောက်ခံစက်မော်ဒယ်GTH30-36၊ ထုတ်ပြန်ထားသော သတ်မှတ်ချက်များတွင် ပါဝင်သည်-
အထပ်- 4
အလုပ်လုပ်သည့်အကျယ်- ၃.၀ မီတာ
အခြောက်ခံနိုင်စွမ်း- ၁၁၀ ကုဗမီတာ/နေ့
အလွှာပါးအထူ− 0.6–8 မီလီမီတာ
အသစ်သော မျက်နှာပြင်အလွှာမှ ခန့်မှန်းခြေ- ၈-၁၀% အစိုဓာတ်
မျက်နှာပြင်အလွှာ သယ်ယူပို့ဆောင်ရေး အမြန်နှုန်း- 5–22 m/min
စုစုပေါင်း ပါဝါ: 221.5 kW
အထက်ဖော်ပြပါ ဖော်မြူလာများကို အသုံးပြု၍ ဝယ်ယူသူတစ်ဦးသည် စက်ရုံ၏ ရွေးချယ်ထားသော ဝန်ထမ်းအဆင့်ကို စက်လည်ပတ်မှု အစီအစဉ်အပြည့်အစုံ—အဝင်ပိုင်း၊ အထွက်ပိုင်း၊ မီးဖိုသို့မဟုတ် အပူရင်းမြစ် လည်ပတ်မှုနှင့် ကြီးကြပ်မှု—အတွက် ယူပြီးနောက် ထိုရက်တာတွင် ခွဲဝေပေးထားသော ခြောက်သွေ့သော ထွက်ရှိမှုဖြင့် အလုပ်သမားစရိတ်ကို စားနိုင်သည်။ ဤနည်းလမ်းသည် အဖြစ်များသော အမှားတစ်ခုကို ရှောင်ရှားပေးသည်- “အလိုအလျောက် အဝင်ပိုင်းနှင့် အထွက်ပိုင်း လုပ်ဆောင်ခြင်း” ကို ထွက်ရှိမှုနှင့် ကိုက်ညီအောင် ချိန်ညှိရမည့်အရာအဖြစ် မဟုတ်ဘဲ ပုံသေ ရာခိုင်နှုန်း အလုပ်သမားလျှော့ချမှုအဖြစ် သတ်မှတ်ခြင်းဖြစ်သည်။
တစ်ကုဗမီတာလျှင် အလုပ်သမားစရိတ်
= တစ်ရက်တာလျှင် စုစုပေါင်း အလုပ်သမားစရိတ်
÷ တစ်ရက်တာလျှင် ခြောက်သွေ့သော မျက်နှာပြင်အလွှာ ထွက်ရှိမှု
မျက်နှာပြင်အလွှာ အခြောက်ခံစက် ရွေးချယ်ရာတွင် နှိုင်းယှဉ်ရမည့်အရာ
ဝယ်ယူရေးအဖွဲ့များသည် ရွေးချယ်စရာစာရင်းကို အတိုချုံ့သည့်အခါ အစိုဓာတ်ပမာဏ အလွန်အမင်ကွဲပြားပါက ထုတ်လုပ်သူများသည် ပြန်လည်အခြောက်ခံခြင်း၊ ကြွပ်ဆတ်သောအခွံပြားများ၊ ကွေးညွတ်ခြင်း၊ ကော်လိုင်းအားနည်းခြင်းနှင့် ရှောင်လွှဲနိုင်သော ဖြတ်တောက်ဆုံးရှုံးမှုများကို ရင်ဆိုင်ရသည်။အတွက်ပျဉ်ပြားအခွံအခြောက်ခံခြင်း၊ အောက်ပါစစ်ဆေးမှုများသည် ခန့်မှန်းချက်များကို မမှီခိုဘဲ လုပ်အားနှင့် စွမ်းရည်ကို ကိုက်ညီအောင် ထိန်းသိမ်းရန် အထောက်အကူပြုသည်။
ပစ်မှတ်ထွက်ရှိမှု-နာရီစဉ် (m³/h) သို့မဟုတ် နေ့စဉ် (m³/day) စွမ်းရည်ကို ထုတ်လုပ်မှု လိုအပ်ချက်နှင့် နှိုင်းယှဉ်ပါ။
အလွှာအထူအပါးအကွာအဝေး-ကိုက်ညီမှုကို အတည်ပြုပါ၊ ဥပမာ 0.6–8 မီလီမီတာသို့မဟုတ်0.8-8 မီလီမီတာမော်ဒယ်ပေါ် မူတည်ပါသည်။
အစိုဓာတ် ပစ်မှတ်များ:ဝင်လာသော veneer အစိုဓာတ်နှင့် နောက်ဆုံး အစိုဓာတ် လိုအပ်ချက်များကို ရွေးချယ်ထားသော dryer ဖွဲ့စည်းမှုနှင့် ကိုက်ညီအောင် ချိန်ညှိပါ။
ကိုင်တွယ်မှု ဖွဲ့စည်းမှု:အလိုအလျောက် loading၊ အလိုအလျောက် infeeding နှင့် အလိုအလျောက် outfeeding တို့ ပါဝင်ခြင်း ရှိ/မရှိနှင့် ရွေးချယ်ထားသော decks များနှင့် ကိုက်ညီခြင်း ရှိ/မရှိ စစ်ဆေးအတည်ပြုပါ။
အလုပ်ချိန်အလိုက် အလုပ်သမား ခွဲဝေမှု:အလုပ်ချိန်တစ်ခုစီအတွင်း feeding၊ receiving နှင့် heat-source လည်ပတ်မှုအတွက် မည်သူ တာဝန်ပေးထားသည် အတည်ပြုပါ။
အလုပ်ရုံ နေရာနှင့် အပြင်အဆင်:သင့်လျော်သည့်နေရာများတွင် ကျစ်လျစ်သော ဒေါင်လိုက် ရွေးချယ်စရာများနှင့် အလျားလိုက် ရိုလာလ် အပြင်အဆင်များကို နှိုင်းယှဉ်ပါ။
ကမ္ဘာတစ်ဝှမ်းတွင် ရှာဖွေနေသော ဝယ်ယူသူများအတွက် ဤကဲ့သို့သော ဝေါဟာရများကို အသုံးပြု၍ တရုတ် veneer အခြောက်ခံစက်ထုတ်လုပ်သူသို့မဟုတ်တရုတ် veneer အခြောက်ခံစက် ပေးသွင်းသည်။၊ လက်တွေ့တွင် ခွဲခြားသိသာစေသည့်အချက်မှာ ဘရိုရှာတွင် ဖော်ပြထားသည့် အဆိုတစ်ခုမဟုတ်ဘဲ၊ စက်ရုံက နေ့စဉ်လည်ပတ်နိုင်သည့် ရက်တာစီမံချက်အဖြစ် ဖွဲ့စည်းမှုပုံစံ၊ ဝန်ထမ်းဖွဲ့စည်းမှုနှင့် ထုတ်လုပ်မှုရလဒ်တို့ကို ပေးသွင်းသူက မည်မျှရှင်းလင်းစွာ ချိတ်ဆက်ပြနိုင်သည်ဆိုသည့်အချက်ဖြစ်သည်။
အမေးအဖြေများ
အလိုအလျောက် ဖိဒ်တင်ခြင်းသည် တစ်ဆိုင်းလျှင် အလုပ်သမားအရေအတွက်ကို အမြဲတမ်း လျှော့ချပေးပါသလား။
အလိုအလျောက် ဖိဒ်တင်ခြင်းသည် ဗီနီယာ နေရာချထားမှုတွင် သွေဖည်မှုကို လျှော့ချပေးနိုင်ပြီး ဗီနီယာများကို အခြောက်ခံစက်ထဲတွင် ချောမွေ့စွာ လည်ပတ်စေကာ ဖြစ်နိုင်ချေရှိသော ပိတ်ဆို့မှုကို ရှောင်ရှားနိုင်ပါသည်။ အပြီးသတ် တစ်ဆိုင်းလျှင် အလုပ်သမားအစီအစဉ်သည် လိုင်းတစ်ခုလုံး၏ ဖွဲ့စည်းမှုနှင့် ဖိဒ်တင်ခြင်းနှင့် လက်ခံခြင်းကို မည်သို့ စီစဉ်ထားသည်ပေါ်တွင် မူတည်ပါသည်။
Shine Machinery ၏ အလိုအလျောက် ဖိဒ်တင်စနစ်အတွက် ထုတ်ပြန်ထားသော ဖိဒ်တင်လုပ်ဆောင်ချိန်သည် အဘယ်နည်း။
ထုတ်ပြန်ထားသော လုပ်ဆောင်ချိန်—စိမ်းသော ဗီနီယာကို ယူဆောင်ခြင်းမှ ဖိဒ်တင်ပလက်ဖောင်းပေါ်သို့ ချခြင်းအထိ—သည် ခန့်မှန်းခြေအားဖြင့် တစ်ကြိမ်လျှင် ၂.၅–၃ စက္ကန့်.
လေးလွှာ၊ ၃၆ မီတာ ရိုလာခြောက်စက်အတွက် ထုတ်ပြန်ထားသော စွမ်းရည်နှင့် ကုန်ကျစရိတ် အပိုင်းအခြားသည် အဘယ်နည်း။
စာရင်းပြုစုထားသော ထုတ်လုပ်နိုင်စွမ်းသည် တစ်နာရီ ၄.၆–၅ ကုဗမီတာ, နှင့် ထုတ်ပြန်ထားသော ဘက်စုံကုန်ကျစရိတ်သည် 6–12 USD/m³.
ဒေါင်လိုက် FBH30-20 ဖွဲ့စည်းမှုအတွက် အလုပ်သမား မည်မျှ စာရင်းပြုစုထားသနည်း။
ဒေါင်လိုက် ပလိုင်ဝွိုဒ် ဗီနီယာ FBH30-20 ဖွဲ့စည်းမှုတွင် စာရင်းပြုစုထားသည်မှာ လုပ်သား ၃ ဦး.
တစ်ဆိုင်းလျှင် အလုပ်သမား ပိုနည်းသော စာရင်းပြုစုထားသည့် ဒေါင်လိုက် ဖွဲ့စည်းမှု ရှိပါသလား။
ဒေါင်လိုက်ဥမင်အမျိုးအစား အူတိုင်ဗီနီယာခြောက်စက်ဖော်ပြချက်တွင် စက်ပစ္စည်းကို ဖော်ပြထားသည် တစ်ဆိုင်းလျှင် အလုပ်သမား ၂ ဦး လိုအပ်သည်.
ဗီနီယာခြောက်သွေ့ရေးရွေးချယ်မှုများအကြား လုပ်အားကို နှိုင်းယှဉ်ရန် အရိုးရှင်းဆုံးနည်းလမ်းကား အဘယ်နည်း။
အသုံးပြုပါ ကုန်ကျစရိတ်/ကုဗမီတာ = တစ်ဆိုင်းအတွက် စုစုပေါင်းလုပ်အားကုန်ကျစရိတ် ÷ တစ်ဆိုင်းအတွက် ခြောက်သွေ့ဗီနီယာအထွက်နှုန်း၊ ပြီးလျှင် ရွေးချယ်မှုတစ်ခုစီအတွက် တူညီသော ဆိုင်းအရှည်နှင့် အထွက်အခြေခံကို အသုံးပြုပါ။