

အမျိုးအစားမခွဲခင် အတွန့်အရေးများသည် ဗီနီယာခြောက်စက်၏ လေစီးကြောင်း စစ်ဆေးမှုများမှ စတင်သည်
အူတိုင်ဗီနီယာပေါ်တွင် ပေါ်လာသော အတွန့်အရှုံ့များနှင့် လှိုင်းအသွေးများ အမျိုးအစားခွဲခြားသည့်လိုင်းမတိုင်မီ သည် များသောအားဖြင့် ဗီနီယာအခြောက်ခံခြင်းလုပ်ငန်းစဉ်သည် ပြားချပ်တစ်ခုလုံးတွင် အစိုဓာတ်ကို ညီညာစွာ မဖယ်ရှားနိုင်ခြင်း၏ လက္ခဏာတစ်ခုဖြစ်သည်။ နေ့စဉ်လုပ်ငန်းဆောင်တာများတွင် အကြောင်းရင်းကို အမြန်ဆုံးခွဲထုတ်ရန် အကောင်းဆုံးနည်းလမ်းမှာ ဗီနီယာအခြောက်ခံစက်အတွင်းရှိ ပူသောလေဖြန့်ဖြူးမှု မှ စတင်ရန်ဖြစ်သည်—အဘယ်ကြောင့်ဆိုသော် တည်ငြိမ်သော အပူချိန်သတ်မှတ်ချက်များတစ်ခုတည်းက ထပ်လွှာတိုင်းနှင့် လုပ်ငန်းအကျယ်အတွင်း နေရာတိုင်းတွင် တူညီသော အခြောက်ခံခြင်းအခြေအနေများကို အာမမခံနိုင်သောကြောင့်ဖြစ်သည်။

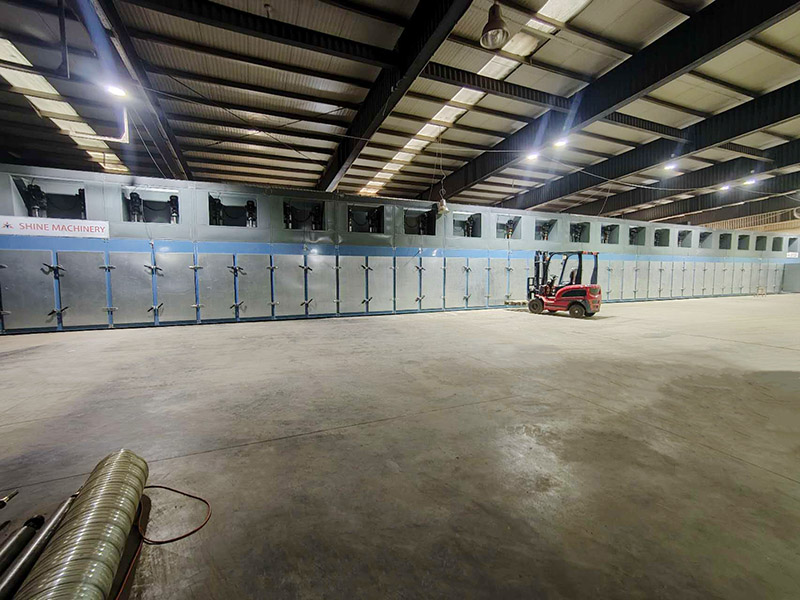
ပူသောလေဖြန့်ဖြူးမှုကို ပထမဆုံးစစ်ဆေးရခြင်းအကြောင်းရင်း
ရိုလာပါသော ဗီနီယာအခြောက်ခံစက်တွင် အခြောက်ခံခြင်းရလဒ်သည် ပြားချပ်များ အခြောက်ခံသည့်အပိုင်းကို ဖြတ်သန်းသွားစဉ် အပူပေးထားသောလေသည် ဗီနီယာမျက်နှာပြင်သို့ မည်မျှတသမတ်တည်းရောက်ရှိသည်ကို မူတည်သည်။ လေပေးပို့မှု မညီမညာဖြစ်သောအခါ ပြားချပ်တစ်ခု၏ နေရာကွဲပြားမှုများသည် မတူညီသော အခြောက်ခံခြင်းပြင်းအားကို ကြုံတွေ့ရနိုင်သည်—ထိန်းချုပ်ရေးအကန့်တွင် မှန်ကန်သောအပူချိန်ကို ပြသနေသည့်တိုင် ဖြစ်နိုင်သည်။ ထိုကွာခြားမှုသည် နောက်ပိုင်းတွင် အတွန့်အရှုံ့များ၊ လှိုင်းအသွေးများနှင့် မတူညီသော ခြောက်သွေ့ဗီနီယာအသွင်အပြင်များအခြောက်ခံစက်၏ ထွက်ပေါက်တွင် သို့မဟုတ် ခွဲခြားမှုမပြုမီ ကိုင်တွယ်စဉ်အတွင်း။
Shine Machinery ၏ ပူသောလေဖြင့် အခြောက်ခံခြင်း အယူအဆသည် အပူလဲလှယ်ကိရိယာများမှတစ်ဆင့် သစ်သားပြားမျက်နှာပြင်ပေါ်သို့ မှုတ်ထုတ်သော ပူသောလေကို အလေးပေးဖော်ပြပြီး ဖြစ်ကာ အပူဖြန့်ဖြူးမှု တူညီခြင်း ကို အဆင့်ဆင့် အပူကူးပြောင်းမှု ဒီဇိုင်းဖြင့် အသုံးပြု၍ အလေးပေးထားသည်။ လက်တွေ့အရ ဆိုလိုသည်မှာ ဝယ်ယူသူများနှင့် လုပ်ငန်းလည်ပတ်သူများသည် စစ်ဆေးမှု နှစ်ခုကို ခွဲခြားထားသင့်သည်-
အပူချိန် တည်ငြိမ်မှု (စနစ်ကို သတ်မှတ်ထားသည့်အတိုင်း)
လေစီးဆင်းမှု တူညီမှု (သစ်သားပြား၏ ဧရိယာတစ်ခုစီက အမှန်တကယ် ရရှိသည့်အတိုင်း)
အရေးအကြောင်းများ မခွဲခြားမီ ပေါ်ပေါက်လာသောအခါ၊ လေစီးဆင်းမှု ညီညွတ်မှုသည် များသောအားဖြင့် ပိုမိုမြန်ဆန်သော စစ်ဆေးရှာဖွေမှု အစမှတ်ဖြစ်သည်၊ အကြောင်းမှာ ၎င်းသည် အလုပ်လုပ်သည့် အနံတစ်လျှောက်နှင့် အထပ်များတစ်လျှောက် ခြောက်သွေ့မှု ညီညာမှုကို တိုက်ရိုက် သက်ရောက်စေသောကြောင့် ဖြစ်သည်။
ဗီနီယာ ခြောက်သွေ့စဉ် လုပ်ငန်းစဉ်အတွင်း ဗီနီယာ အခြောက်ခံစက်က ဘာလုပ်ဆောင်နေသနည်း

သစ်သားအလွှာခြောက်သွေ့စက်ပုံစံတစ်ခုကို ဆက်တိုက်လမ်းကြောင်းတစ်ခုဖြင့် ဖွဲ့စည်းထားသည်- အလွှာသည် ဝင်ပေါက်မှတစ်ဆင့် ဝင်ရောက်ပြီး ခြောက်သွေ့/အပူပေးဇုန်၊ ထို့နောက် အအေးပေးဇုန်ကို ဖြတ်သန်းကာ ထွက်ပေါက်တွင် ထွက်ခွာသည်။ Shine Machinery သည် ၎င်း၏ ရိုလာသစ်သားအလွှာခြောက်သွေ့စက်ကိရိယာအတွက် ဤဖွဲ့စည်းပုံကို တိုက်ရိုက်ဖော်ပြထားသည်- ဝင်ပေါက်၊ ခြောက်သွေ့ဇုန်၊ အအေးပေးဇုန်၊ ထွက်ပေါက် လိုအပ်သည်ဟု ဖော်ပြထားသည်။
ထုတ်လုပ်မှုတွင် အော်ပရေတာ၏ ရည်မှန်းချက်မှာ အလွှာကို “ခြောက်သွေ့စေရန်” သာမဟုတ်ဘဲ ထုတ်လုပ်ရန်ဖြစ်သည် ခြောက်သွေ့သောအလွှာ ဆိုသည်မှာ-
အစိုဓာတ်တသမတ်တည်းရှိခြင်း
နောက်ဆက်တွဲအဆင့်များအတွက် မြင်သာစွာ တူညီမှုရှိခြင်း
ထပ်ဆင့်စုပုံစဉ် ပျက်စီးမှုလျှော့ချနိုင်လောက်အောင် ပျော့ပျောင်းခြင်း (Veneer Hot Press Dryer Machine အတွက် မီးမောင်းထိုးပြထားသော အဓိကအချက်)
ခြောက်သွေ့မှုအခြေအနေများသည် အလွှာအထူနှင့် သယ်ယူပို့ဆောင်ရေးအမြန်နှုန်းတို့နှင့် အပြန်အလှန်သက်ရောက်သောကြောင့် တည်ငြိမ်သော အလွှာခြောက်သွေ့မှုလုပ်ငန်းစဉ်ကို များသောအားဖြင့် ထပ်ခါတလဲလဲပြုလုပ်နိုင်သော လေစီးကြောင်းအပြင် ထိန်းချုပ်ထားသော အပူချိန်နှင့် သယ်ယူပို့ဆောင်ရေးအမြန်နှုန်းအပေါ် အခြေခံတည်ဆောက်သည်။
မခွဲခြားမီ အတွန့်အရှုံ့များနှင့် လှိုင်းအသွင်များအတွက် ပြဿနာရှာဖွေစစ်ဆေးရန်စာရင်း
အောက်ပါစစ်ဆေးရန်စာရင်းသည် ပြန်လည်ဒီဇိုင်းဆွဲရန်မလိုအပ်ဘဲ ပူသောလေစနစ်နှင့် သယ်ယူပို့ဆောင်ရေးစနစ်တို့၏ လေ့လာနိုင်ပြီး ချိန်ညှိနိုင်သော အချက်များအပေါ်သာ အာရုံစိုက်ထားသည်။
၁) ပူသောလေစနစ်မှ စတင်ပါ
အူတိုင်ဗီနီယာသည် မျက်နှာပြင်ပုံပျက်ခြင်းဖြင့် အူတိုင်အခြောက်ခံစက်မှ ထွက်လာပါက ပူသောလေဖြန့်ဖြူးမှုကို တိုက်ရိုက်အဆုံးအဖြတ်ပေးသော အစိတ်အပိုင်းများမှ စတင်ပါ။
ပူသောလေမှုတ်စက်များ- ၎င်းတို့သည် မျှော်မှန်းထားသည့်အတိုင်း လည်ပတ်နေကြောင်းနှင့် အခြောက်ခံအပိုင်းတစ်လျှောက် လေစီးဆင်းမှု တသမတ်တည်းဖြစ်ပုံရကြောင်း အတည်ပြုပါ။
လေဝင်ပန်ကာများ- လေဝင်လုပ်ငန်းလည်ပတ်မှု တည်ငြိမ်ပြီး စနစ်သို့ ထောက်ပံ့နေကြောင်း အတည်ပြုပါ။
လေစီးဆင်းမှုလမ်းကြောင်းများ- သိသာထင်ရှားသော မညီမျှမှုညွှန်ကိန်းများအတွက် လက်လှမ်းမီသော ပြွန်လမ်းကြောင်းနှင့် ဖြန့်ဖြူးရေးနေရာများကို မျက်စိဖြင့် စစ်ဆေးပါ။
ဤအချက်သည် Shine Machinery က ၎င်း၏ ဖွဲ့စည်းမှုများတွင် အဓိကလေရွှေ့ပြောင်းသည့် အစိတ်အပိုင်းများကို သတ်မှတ်ပုံနှင့် ကိုက်ညီသည် (ဥပမာ GTH30-52 တွင် ပူသောလေမှုတ်စက် ၄၈ လုံးနှင့် လေဝင်ပန်ကာ နှစ်လုံး ဖော်ပြထားသည်)။
2) လည်ပတ်မှုအပူချိန်နှင့် သယ်ယူပို့ဆောင်ရေးအမြန်နှုန်းကို စစ်ဆေးပါ
လေစီးကြောင်း စစ်ဆေးမှုများ ပြီးနောက်၊ ရွေးချယ်ထားသော အခြေအနေများသည် လုပ်ဆောင်နေသော ပစ္စည်းနှင့် ကိုက်ညီမှုရှိ/မရှိ စစ်ဆေးပါ။
Shine Machinery ၏ GTH30-52 veneer hot press dryer ဖွဲ့စည်းမှုအတွက် ထုတ်ပြန်ထားသော လည်ပတ်မှုအပိုင်းအခြားများတွင် ပါဝင်သည်-
အခြောက်ခံအပူချိန်- 140–200°C (ချိန်ညှိနိုင်သည်)
အပူချိန်ထိန်းချုပ်မှု တိကျမှု- ±၅°C
veneer သယ်ယူပို့ဆောင်မှု အမြန်နှုန်း- ၅–၂၂ မီတာ/မိနစ်
ပြဿနာရှာဖွေစစ်ဆေးစဉ် လက်တွေ့ကျသော စည်းမျဉ်းတစ်ခုမှာ တစ်ကြိမ်လျှင် ကိန်းရှင်တစ်ခုသာ ပြောင်းလဲပါ (အပူချိန် သို့မဟုတ် အမြန်နှုန်း)၊ ထို့နောက် veneer ၏ ပြန့်ပြူးမှုနှင့် တသမတ်တည်းဖြစ်မှုတွင် ပြောင်းလဲမှုကို ပြန်လည်သုံးသပ်ပါ။ ၎င်းသည် အကြောင်းရင်းများစွာကို တစ်ပြိုင်နက်တည်း လိုက်လံရှာဖွေခြင်းကို ရှောင်ရှားရန် အထောက်အကူဖြစ်သည်။
၃) စာရွက်များကို ပျမ်းမျှတန်ဖိုးများသာမဟုတ်ဘဲ အနေအထားအလိုက် နှိုင်းယှဉ်ပါ
အလုပ်လုပ်သည့် အကျယ်အတွင်း တူညီသောနေရာ သို့မဟုတ် သီးခြား ကုတင်တစ်ခုပေါ်တွင် ထပ်ခါတလဲလဲ ဖြစ်ပေါ်နေသော အရေးအကြောင်းများသည် အခြောက်ခံသည့် အခြေအနေများ၏ ဒေသဆိုင်ရာ ကွာခြားမှုများကို ညွှန်ပြနေပါသည်။ “ပျမ်းမျှ” ရလဒ်များကိုသာ စစ်ဆေးမည့်အစား အောက်ပါတို့ကို နှိုင်းယှဉ်ပါ။
အကျယ်တစ်လျှောက် မတူညီသော အနေအထားများမှ ဗီနီယာ
မတူညီသော ကုတင်များမှ ဗီနီယာ
တူညီသော ထုတ်လုပ်မှုအစုအတွင်း ပါးလွှာသော စာရွက်များနှင့် ပိုထူသော စာရွက်များ
ဤသည်မှာ မြင်သာသော ချို့ယွင်းချက်များကို ပူသောလေဖြန့်ဖြူးမှု ပုံစံများနှင့် ဆက်စပ်ရန် ရိုးရှင်းသော စက်ရုံကြမ်းပြင်နည်းလမ်းတစ်ခု ဖြစ်ပါသည်။
ဝယ်ယူသူများ မကြာခဏ နှိုင်းယှဉ်လေ့ရှိသော အူတိုင်အခြောက်ခံစက်၏ စက်ပစ္စည်း ပါရာမီတာများ
ပလိုင်ဝွိုက်ထုတ်လုပ်မှုအတွက် ဗီနီယာခြောက်စက်ကို သတ်မှတ်သည့်အခါ ဝယ်ယူရေးအဖွဲ့များသည် များသောအားဖြင့် အလုပ်လုပ်သည့်အကျယ်၊ အထပ်အရေအတွက်၊ အပူပေးအရှည်၊ အအေးခံအရှည်နှင့် ပံ့ပိုးနိုင်သည့် ဗီနီယာအထူအပိုင်းအခြားတို့ကို နှိုင်းယှဉ်လေ့ရှိသည်။ Shine Machinery သည် ဤဆုံးဖြတ်ချက်ချမှတ်သည့်အချက်များကို မော်ဒယ်များစွာအတွက် ရှင်းလင်းစွာ ထုတ်ပြန်ထားသည်။
ဥပမာ − ဗီနီယာ အပူဖိခြောက်စက် GTH30-52
GTH30-52 ဖွဲ့စည်းမှုကို ပလိုင်ဝွိုက်ထုတ်လုပ်မှုနှင့် လှီးဖြတ်ထားသော သို့မဟုတ် အခွံခွာထားသော ဗီနီယာကို အခြောက်ခံရန်အတွက် သင့်လျော်သည်ဟု ဖော်ပြထားပြီး ထုတ်ပြန်ထားသော သတ်မှတ်ချက်များတွင် အောက်ပါတို့ ပါဝင်သည် −
| ပါရာမီတာ | GTH30-52 |
|---|---|
| အလုပ်လုပ်သည့် အကျယ် | ၃.၀ မီတာ |
| အထပ် | 4 |
| အပူပေးဧရိယာ အရှည် | ၄၈ မီတာ |
| အအေးခံဧရိယာ အရှည် | ၄ မီတာ |
| ဗီနီယာအထူနှင့် အရွယ်အစား | ၀.၈–၈ မီလီမီတာ |
| အခြောက်ခံအပူချိန် | 140–200°C ချိန်ညှိနိုင်သော |
| အပူချိန်ထိန်းချုပ်မှု တိကျမှု | ±၅°C |
| Veneer သယ်ယူပို့ဆောင်မှု အမြန်နှုန်း | ၅–၂၂ မီတာ/မိနစ် |
| ဗီနီယာ ရေအစိုဓာတ် ပစ်မှတ် | Veneer အသစ်မှ ခန့်မှန်းခြေ ၈–၁၀% သို့ |
| အခြောက်ခံနိုင်စွမ်း | ၇–၈ ကုဗမီတာ/နာရီ |
| အမှန်တကယ်လျှပ်စစ်သုံးစွဲမှု | တစ်နာရီလျှင် ခန့်မှန်းခြေ ၂၀၀ ကီလိုဝပ်နာရီ |
ထုတ်ပြန်ထားသော ဖွဲ့စည်းမှုသုံးခုကို နှိုင်းယှဉ်ခြင်း
ထုတ်လုပ်မှုပန်းတိုင်များနှင့် စွမ်းရည်ကို ကိုက်ညီစေရန် Shine Machinery သည် တူညီသော အလုပ်လုပ်အကျယ် 3.0 မီတာနှင့် တူညီသော အထူအပိုင်းအခြား 0.8–8 မီလီမီတာရှိသည့် ဖွဲ့စည်းမှုပုံစံများစွာကိုလည်း ထုတ်ပြန်ထားပါသည်။
GTH30-32 (အထပ် 2 ထပ်)။ အပူပေးဧရိယာ အရှည် 28 မီတာ၊ အအေးခံဧရိယာ အရှည် 4 မီတာ၊ လတ်ဆတ်သော သစ်သားအလွှာကို ခန့်မှန်းခြေ 10% အထိ၊ အခြောက်ခံနိုင်စွမ်း 40–45 ကုဗမီတာ/24 နာရီ။
GTH30-36 (အထပ် 4 ထပ်)။ အပူပေးဧရိယာ အရှည် 32 မီတာ၊ အအေးခံဧရိယာ အရှည် 4 မီတာ၊ လတ်ဆတ်သော သစ်သားအလွှာကို ခန့်မှန်းခြေ 8–10% အထိ၊ အခြောက်ခံနိုင်စွမ်း 110 ကုဗမီတာ/ရက်။
GTH30-52 (အထပ် 4 ထပ်)။ အပူပေးဧရိယာ အရှည် 48 မီတာ၊ အအေးခံဧရိယာ အရှည် 4 မီတာ၊ လတ်ဆတ်သော သစ်သားအလွှာကို ခန့်မှန်းခြေ 8–10% အထိ၊ အခြောက်ခံနိုင်စွမ်း 7–8 ကုဗမီတာ/နာရီ။
ဤကိန်းဂဏန်းများသည် ဝယ်ယူသူများအနေဖြင့် သစ်သားအလွှာအခြောက်ခံစက်ဖွဲ့စည်းမှုပုံစံကို မျှော်မှန်းထားသော ထုတ်လုပ်နိုင်စွမ်းနှင့် နေရာအကျယ်အဝန်းနှင့် ကိုက်ညီစေရန် ရိုးရှင်းသောနည်းလမ်းကို ပေးပါသည်။
ဝယ်ယူစဉ်အတွင်း ရွေးချယ်မှုနှင့် ပံ့ပိုးကူညီမှုဆိုင်ရာ ထည့်သွင်းစဉ်းစားချက်များ
သတ်မှတ်ချက်များအပြင် ဝယ်ယူသူများသည် သစ်သားအလွှာအခြောက်ခံစက်ကို မည်မျှလျင်မြန်စွာ တပ်ဆင်ပြီး ပေါင်းစပ်နိုင်သည်ကို မကြာခဏ အကဲဖြတ်ကြပါသည်။ Shine Machinery က ၎င်း၏ သစ်သားအလွှာအခြောက်ခံစက်တွင် ရှိသည်ဟု ဖော်ပြထားပါသည်။ ထိရောက်သော တပ်ဆင်မှုအတွက် မော်ဂျူလာဒီဇိုင်း၊ ပုံမှန်တပ်ဆင်ကာလမှာ ခန့်မှန်းခြေ ရက် ၄၀ ခန့်ဖြစ်သည်(ဆိုက်အခြေအနေများနှင့် အတိုင်းအတာများက အချိန်ဇယားကို ပြောင်းလဲနိုင်သည်)။
မော်ဒယ်ရွေးချယ်မှုအတွက် ထုတ်လုပ်သူ၏ ထုတ်ကုန်အမျိုးအစားစာမျက်နှာကို စတင်အခြေခံအမှတ်အဖြစ် မကြာခဏအသုံးပြုပြီး ထို့နောက် ကုန်တင်ကုတ်အရေအတွက်၊ အပူပေးအရှည်နှင့် ပစ်မှတ်ထားသော ထွက်ရှိမှုတို့ဖြင့် ကျဉ်းမြောင်းစေသည်။ ရွေးချယ်စရာများကို နှိုင်းယှဉ်ကြည့်ရှုသူများအတွက် Shine Machinery သည် အခြောက်ခံစက်အမျိုးအစားများနှင့် ဖွဲ့စည်းမှုပုံစံများစွာကို ဤနေရာတွင် စာရင်းပြုစုထားသည်-
ထုတ်ကုန်အမျိုးအစားများ
အမျိုးအစားခွဲခြားခြင်းမပြုမီ အတွန့်အရေးနှင့် လှိုင်းအကြောင်းများသည် ဆက်လက်ဖြစ်ပေါ်နေသော လုပ်ငန်းလည်ပတ်မှုပြဿနာတစ်ခုဖြစ်ပါက မော်ဒယ်ရွေးချယ်မှုကို လေစီးကြောင်းစစ်ဆေးခြင်းလုပ်ငန်းစဉ်များနှင့် သစ်သားပြားအခြောက်ခံခြင်းလုပ်ငန်းစဉ်အတွက် ထပ်ခါတလဲလဲပြုလုပ်နိုင်သော လည်ပတ်မှုဆက်တင်များ ပါဝင်သည့် စတင်လည်ပတ်မှုအစီအစဉ်နှင့် တွဲဖက်သင့်သည်။
ပုံမှန်ဝယ်ယူသူ၏ ရွေးချယ်စာရင်းတွင် Shine Machinery မော်ဒယ်များ မည်သည့်နေရာတွင် ပါဝင်သည်
တရုတ်နိုင်ငံ သစ်သားပြားအခြောက်ခံစက် ထုတ်လုပ်သူ သို့မဟုတ် တရုတ်နိုင်ငံ သစ်သားပြားအခြောက်ခံစက် ပေးသွင်းသူကို ရှာဖွေနေသော ဝယ်ယူရေးအဖွဲ့များအတွက် Shine Machinery သည် ၎င်း၏ စက်ပစ္စည်းများကို အောက်ပါအချက်များဖြင့် နေရာချထားသည်-
ရိုလာဖြင့် ဆက်တိုက်အခြောက်ခံသည့် ဖွဲ့စည်းပုံ (ဝင်ပေါက်၊ အခြောက်ခံဧရိယာ၊ အအေးခံဧရိယာ၊ ထွက်ပေါက်)
အပူလဲလှယ်ကိရိယာများမှတစ်ဆင့် ပေးပို့သော လေပူဖြင့် အခြောက်ခံခြင်း
အလိုအလျောက် အပူချိန်ထိန်းချုပ်မှုနှင့် အမြန်နှုန်းထိန်းညှိမှု (မော်ဒယ်သတ်မှတ်ချက်များစွာတွင် ဖော်ပြထားသည်)
ထုတ်ကုန်ထုတ်လုပ်မှုပမာဏလိုအပ်ချက်များအတွက် စိတ်ကြိုက်ပြင်ဆင်နိုင်သော အလုပ်လုပ်ဧရိယာအကျယ်နှင့် အရှည်ရွေးချယ်စရာများ (ထုတ်ကုန်ခြုံငုံသုံးသပ်ချက်စာရွက်စာတမ်းများတွင် ဖော်ပြထားသည့်အတိုင်း)
သတ်မှတ်ချက်များကို တိုက်ရိုက်ကြည့်ရှုစစ်ဆေးရန် သက်ဆိုင်ရာ ထုတ်ကုန်စာမျက်နှာများ ပါဝင်သည်-
လေပူဖြင့် ဗီနီယာခြောက်ခံစက်
ဗီနီယာအပူဖိစက်နှင့် အခြောက်ခံစက်
ဇီဝဒြပ်ထု အခြောက်ခံစက်
ရိုလာဗီနီယာခြောက်သွေ့စက်
တိုက်ရိုက်စုံစမ်းမေးမြန်းမှုများအတွက် ဆက်သွယ်ရန်စာမျက်နှာမှာ-
ဆက်သွယ်ရန်
မေးလေ့မေးထရှိသော မေးခွန်းများ
အဘယ်ကြောင့် ခွဲထုတ်ခြင်းမပြုမီတွင် အရေးအကြောင်းများနှင့် လှိုင်းအကြောင်းများ ပေါ်လာသနည်း။
အထွက်ပေါက်တွင် သို့မဟုတ် ခွဲထုတ်ခြင်းမပြုမီ ချက်ချင်းတွေ့ရသော အရေးအကြောင်းများနှင့် လှိုင်းအကြောင်းများကို မညီမျှသော အခြောက်ခံမှု၏ လက္ခဏာအဖြစ် ယေဘုယျအားဖြင့် သတ်မှတ်ကြသည်။ လုပ်ငန်းလည်ပတ်မှုအရ ပထမဦးစားပေး စစ်ဆေးရမည့်အချက်မှာ ဗီနီယာအခြောက်ခံစက်အတွင်းရှိ ပူသောလေဖြန့်ဖြူးမှုဖြစ်ပြီး ထို့နောက် အပူချိန်နှင့် သယ်ယူပို့ဆောင်ရေးအမြန်နှုန်းတို့ဖြစ်သည်။
Shine Machinery အခြောက်ခံစက် ဖွဲ့စည်းမှုများအတွက် ထုတ်ပြန်ထားသော လည်ပတ်အပူချိန်အပိုင်းအခြားမှာ အဘယ်နည်း။
GTH30-52 နှင့် GTH30-36 သတ်မှတ်ချက်များအတွက် ထုတ်ပြန်ထားသော ချိန်ညှိနိုင်သည့် အခြောက်ခံအပူချိန်အပိုင်းအခြားမှာ 140–200°Cဟု ဖော်ပြထားပြီး ±၅°C အပူချိန်ထိန်းချုပ်မှု တိကျမှု။
စာရင်းပြုစုထားသော ဖွဲ့စည်းမှုများတွင် ပံ့ပိုးထားသော ဗီနီယာအထူအပိုင်းအခြားမှာ အဘယ်နည်း။
GTH30-32၊ GTH30-36 နှင့် GTH30-52 သတ်မှတ်ချက်များတွင် ပံ့ပိုးထားသော veneer အထူအပိုင်းအခြားကို ဖော်ပြထားပါသည် - ၀.၈–၈ မီလီမီတာ လိုအပ်သည်ဟု ဖော်ပြထားသည်။
ခြောက်သွေ့သော veneer အတွက် သတ်မှတ်ထားသည့် နောက်ဆုံးအစိုဓာတ်ပမာណ်မှာ အဘယ်နည်း။
GTH30-36 နှင့် GTH30-52 သတ်မှတ်ချက်များတွင် လတ်ဆတ်သော veneer ကို ခန့်မှန်းခြေ 8–10% အစိုဓာတ်အထိ ခြောက်သွေ့အောင်ပြုလုပ်နိုင်သည်ဟု ဖော်ပြထားပါသည်။ GTH30-32 သတ်မှတ်ချက်တွင်မူ လတ်ဆတ်သော veneer ကို ခန့်မှန်းခြေ 10% လိုအပ်သည်ဟု ဖော်ပြထားသည်။
တပ်ဆင်ခြင်းအတွက် ပုံမှန်အားဖြင့် အချိန်မည်မျှကြာသနည်း။
Shine Machinery က ၎င်း၏ veneer အခြောက်ခံစက်တွင် ထိရောက်သော တပ်ဆင်မှုအတွက် မော်ဂျူလာဒီဇိုင်းရှိကြောင်း ဖော်ပြထားပြီး ပုံမှန်တပ်ဆင်ကာလမှာ ခန့်မှန်းခြေ ရက် ၄၀ ခန့်ဖြစ်သည် ဖြစ်ကာ ဆိုက်အခြေအနေများ၊ စက်ပစ္စည်းအတိုင်းအတာနှင့် ဖောက်သည်လိုအပ်ချက်များပေါ်တွင် မူတည်ပါသည်။




